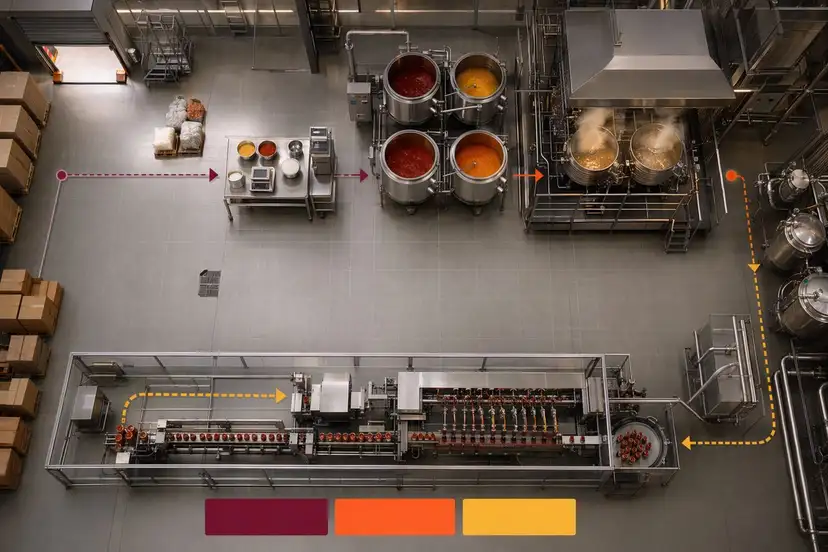
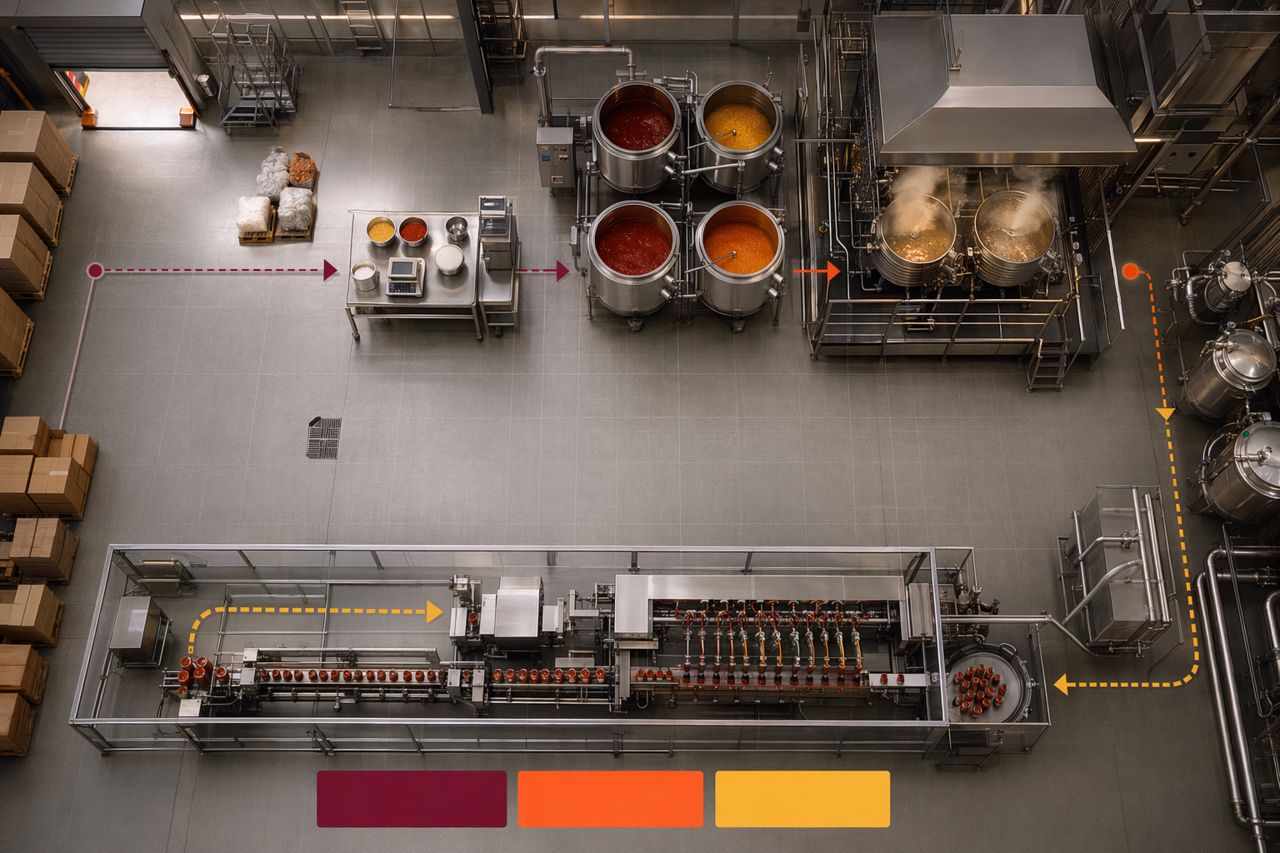
Como fábricas de molhos para cloud kitchens organizam as zonas de batelada, cocção, espera e envase
Fábricas de molhos para cloud kitchens operam entre a velocidade de um restaurante e a disciplina industrial. Uma única linha pode atender bases de tomate, óleos com pimenta, molhos emulsionados, coberturas, molhos encorpados, marinadas e molhos regionais por tempo limitado na mesma semana. O layout precisa proteger a identidade de sabor e, ao mesmo tempo, manter repetíveis a viscosidade, o rendimento, a sensação na boca e a precisão de envase.
Para equipes de P&D, operações e compras, o layout correto da fábrica não se resume ao posicionamento dos equipamentos. Trata-se de construir um caminho controlado desde a variabilidade da matéria-prima até um molho acabado estável. Isso inclui onde os ingredientes são preparados para uso, quando o calor é aplicado, como o cisalhamento é introduzido, onde o condicionamento enzimático pode apoiar metas de textura ou rendimento e como o produto é mantido antes do envase.
A LadleMetric trabalha com fabricantes de molhos que precisam de orientação enzimática prática dentro de restrições reais de produção. Como fornecedora de enzimas alimentícias para a fabricação de molhos, focamos na intenção da formulação, na transferência do piloto para a planta e na adequação mensurável ao processo, em vez de substituições genéricas de ingredientes.
O fluxo central: separar movimentação de transformação
Uma fábrica de molhos para cloud kitchen geralmente funciona melhor quando o layout separa dois tipos diferentes de trabalho:
- Zonas de movimentação, onde ingredientes, embalagens, utensílios e produtos acabados transitam.
- Zonas de transformação, onde viscosidade, liberação de sabor, tamanho de partícula, emulsificação e controle microbiano são ativamente modificados.
Essa distinção importa porque os molhos são altamente sensíveis à ordem de adição, ao histórico térmico, à exposição ao cisalhamento e ao tempo de espera. Um caminho curto e limpo para os ingredientes reduz erros de manuseio. Uma sequência clara de transformação melhora a repetibilidade das bateladas.
Um fluxo prático de alto volume é:
- Recebimento e preparo de ingredientes em temperatura ambiente ou refrigerados
- Pré-pesagem e montagem de kits de ingredientes minoritários
- Preparação da batelada e hidratação
- Zona de cocção ou processo térmico
- Zona de condicionamento controlado ou tratamento enzimático, quando aplicável
- Zona de alto cisalhamento, homogeneização ou acabamento
- Etapa de desaeração ou peneiramento/filtração, se necessária
- Espera a quente, morna ou refrigerada
- Envase, fechamento, codificação e encaixotamento
- Preparação e expedição de produtos acabados
O objetivo não é criar um projeto rígido. O objetivo é uma sequência que evite retornos, cruzamentos de fluxo e tempos de espera não controlados.
Zona 1: recebimento e preparo de ingredientes
A variabilidade dos molhos muitas vezes começa antes da caldeira. Extrato de tomate, massa de pimenta, purê de cebola, alho, concentrados de frutas, hidrocoloides, amidos, óleos, vinagres, ingredientes lácteos e misturas de especiarias podem variar em sólidos, comportamento das fibras, acidez, estrutura de partículas e intensidade de sabor.
Uma zona de recebimento bem planejada deve apoiar:
- Segregação clara de alérgenos, aromáticos pungentes, óleos, ácidos e materiais refrigerados
- Verificações rápidas de qualidade quanto a aparência, odor, temperatura, condição da embalagem e identificação do lote
- Rotação FIFO ou FEFO adequada ao risco de vida útil
- Áreas definidas para preparo de ingredientes de produção no mesmo dia versus armazenamento mais longo
- Descongelamento ou temperagem controlados quando purês ou concentrados congelados são utilizados
Para o fornecimento a cloud kitchens, essa área deve ficar próxima o suficiente da zona de batelada para evitar deslocamentos desnecessários, mas separada o bastante para impedir congestionamentos. O preparo de ingredientes se torna especialmente importante quando muitos SKUs compartilham as mesmas matérias-primas de base, mas se diferenciam por especiarias, ácidos, emulsificantes ou perfil térmico.
Zona 2: pré-pesagem e montagem de kits de ingredientes minoritários
Ingredientes minoritários têm alto impacto na produção de molhos. Sal, açúcar, ácidos, gomas, amidos, conservantes, corantes, aromas defumados, extratos de especiarias e preparações enzimáticas devem ser adicionados na sequência correta e devidamente dispersos.
Uma sala dedicada de pré-pesagem ou estação de montagem de kits reduz a carga operacional no ponto de cocção. Ela também favorece trocas mais eficientes, pois cada batelada conta com um kit confirmado antes do início da produção.
Boas práticas de montagem de kits incluem:
- Kits de ingredientes específicos por batelada, com rastreabilidade de lote
- Separação clara de pós secos, aromas líquidos, alérgenos e coadjuvantes de processamento sensíveis
- Etapas de pré-mistura para gomas ou estabilizantes, a fim de reduzir a formação de grumos
- Rotulagem alinhada à instrução de fabricação, não apenas ao código da fórmula
- Pontos de confirmação visual antes de o kit sair da sala
Se o uso de enzimas fizer parte do processo, a área de pré-pesagem deve proteger a enzima contra calor, umidade e adição antecipada acidental. O momento de adição da enzima faz parte do desenho do processo, não é um ajuste de última hora.
Zona 3: batelada e hidratação
A zona de batelada é onde sólidos, líquidos, óleos, ácidos e espessantes começam a se tornar um sistema de molho controlável. É nessa etapa que muitos problemas de viscosidade se originam.
Em uma fábrica de molhos para cloud kitchen, a batelada deve responder a quatro perguntas:
- Quais ingredientes precisam de hidratação antes do aquecimento?
- Quais ingredientes devem ser protegidos contra cisalhamento excessivo?
- Quais ingredientes precisam de dispersão em fase oleosa ou fase aquosa?
- Qual etapa define o primeiro ponto confiável de verificação de viscosidade?
Para molhos espessados com amido, a sequência de hidratação e aquecimento é crítica. Para molhos estabilizados com gomas, a dispersão dos pós e o perfil de cisalhamento são determinantes. Para molhos à base de vegetais, o tamanho das partículas e o comportamento das fibras podem determinar a bombeabilidade, o controle do peso de envase e a sensação na boca.
Quando o condicionamento enzimático é apropriado, a batelada pode incluir uma pré-cocção controlada ou uma espera intermediária projetada para modificar o comportamento do tecido vegetal, melhorar a extração, favorecer um fluxo mais suave ou ajudar a gerenciar a viscosidade em um nível-alvo de sólidos. O layout deve dar aos operadores controle suficiente para encerrar a etapa de forma limpa e avançar para aquecimento, acabamento ou inativação conforme definido pelo processo.
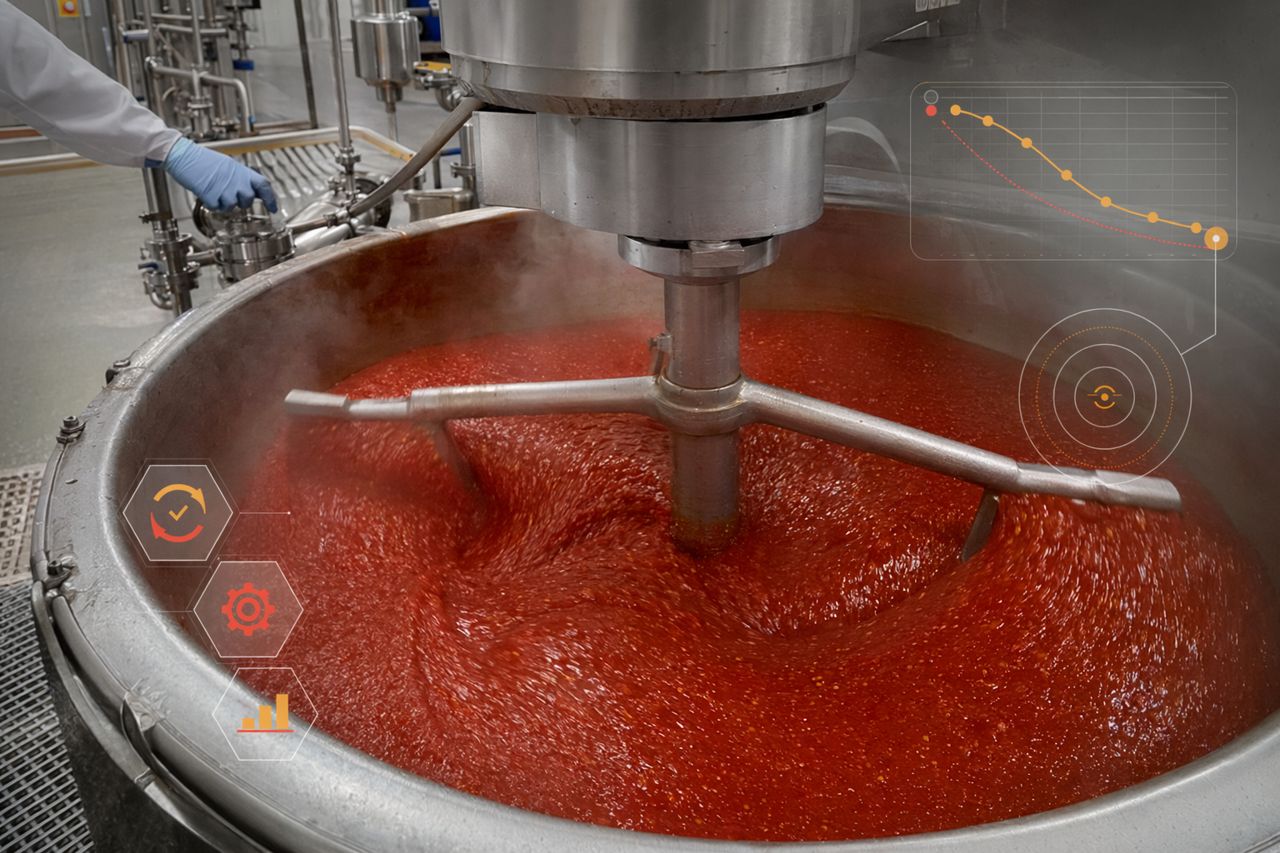
Zona 4: zona de cocção
A zona de cocção é o ponto de transformação mais evidente da fábrica. Ela desenvolve sabor, hidrata amidos, reduz risco microbiano, evapora água quando necessário e estabelece a base para a textura final.
Opções comuns de equipamentos incluem:
- Caldeiras encamisadas a vapor com agitador raspador
- Caldeiras a vácuo para concentração em temperaturas mais baixas
- Sistemas de superfície raspada para molhos mais espessos ou com partículas
- Sistemas de cocção em linha para bases padronizadas de maior volume
- Sistemas de retorta ou térmicos pós-envase para estratégias específicas de vida útil
O posicionamento da zona de cocção deve considerar vapor, condensado, ventilação, acesso do operador e transferência segura do produto. Ela também deve ficar próxima aos tanques de acabamento ou espera para reduzir o tempo de residência do produto nas linhas de transferência.
Do ponto de vista da formulação, a etapa de cocção deve estar alinhada às metas de viscosidade. Cozimento excessivo pode reduzir notas aromáticas, danificar partículas, escurecer cores e gerar espessamento excessivo. Cocção insuficiente pode deixar a hidratação incompleta ou criar viscosidade instável após o envase.
Zona 5: condicionamento controlado para processos de molhos com uso de enzimas
Nem todo molho precisa de enzimas. Porém, para determinados sistemas ricos em vegetais, à base de frutas, com amido, influenciados por lácteos ou contendo proteínas, a seleção de enzimas pode ajudar a fábrica a alcançar uma janela de processo mais confiável.
Áreas potenciais de valor B2B incluem:
- Melhor rendimento a partir de matrizes de tomate, pimenta, pimentão, cebola, frutas ou vegetais
- Melhor bombeabilidade com teor de sólidos semelhante
- Quebra mais consistente de purês antes do acabamento
- Menor esforço sobre peneiras, bombas ou trocadores de calor
- Liberação de sabor mais limpa a partir de matérias-primas vegetais
- Ajuste de textura sem depender excessivamente de diluição
- Apoio à repetibilidade do piloto para a planta quando as matérias-primas variam sazonalmente
A zona de condicionamento enzimático não precisa ser uma sala separada. Ela pode ser um tanque controlado, uma etapa definida dentro da caldeira de batelada ou um segmento de espera em linha. O que importa é que tempo, temperatura, faixa de pH, mistura e ponto de parada estejam incorporados à instrução de fabricação.
O papel da LadleMetric é ajudar as equipes a decidir se uma etapa enzimática faz sentido no processo e, então, definir onde ela deve ficar em relação à cocção, ao cisalhamento, à acidificação e ao envase. O melhor resultado não é a reação máxima. É o resultado correto de textura e rendimento dentro do cronograma de produção.
Zona 6: acabamento, cisalhamento e correção de textura
O acabamento é onde os molhos passam de batelada cozida para especificação. Isso pode incluir mistura de alto cisalhamento, emulsificação, redução de tamanho de partícula, incorporação de óleo, ajuste de sabor, balanceamento de acidez, desaeração ou correção final de viscosidade.
A zona de acabamento deve ser projetada em torno do portfólio de molhos. Uma linha de chili crisp, uma base de tomate lisa e um molho cremoso não precisam do mesmo tratamento mecânico.
Considerações importantes de layout incluem:
- Espaço para misturadores em linha ou cabeçotes de alto cisalhamento sem excesso de mangueiras
- Acesso para amostragem em um ponto de mistura estável
- Curta distância de transferência até os tanques de espera
- Caminhos definidos para retrabalho que não contaminem novas bateladas
- Ferramentas para troca rápida entre produtos ricos em óleo, ácidos, lácteos e picantes
O acabamento também é o local certo para confirmar se o processo anterior cumpriu sua função. Se cada batelada exige correções intensas nessa etapa, o problema geralmente está a montante: variabilidade de ingredientes, ordem de hidratação, perfil de cocção, momento de adição enzimática ou condições de espera.
Zona 7: tanques de espera e controle de fila
A espera costuma ser subestimada. Em uma fábrica de molhos para cloud kitchen, os tanques de espera atuam como buffers entre a cocção da batelada e o envase, mas também podem alterar o produto.
Uma boa estratégia de espera define:
- Requisitos de espera a quente, morna, ambiente ou refrigerada
- Tempo máximo prático de espera por SKU
- Tipo e velocidade de agitação para molhos com partículas, emulsões e molhos espessos
- Uniformidade de temperatura em todo o tanque
- Necessidades de recirculação antes do envase
- Pontos de amostragem para verificações de viscosidade, aparência e sabor
Para molhos com partículas, uma espera mal conduzida pode causar sedimentação, óleo flutuante, composição irregular no envase ou dano à textura. Para molhos emulsionados, a agitação incorreta pode romper a estrutura. Para molhos ricos em amido ou fibras, a viscosidade pode variar durante a espera.
O layout físico deve posicionar os tanques de espera próximos ao envase, mas sem interferir no fluxo de materiais de embalagem. Os operadores devem conseguir amostrar, conectar, desconectar e limpar sem cruzar rotas ativas de empilhadeiras ou paletes.
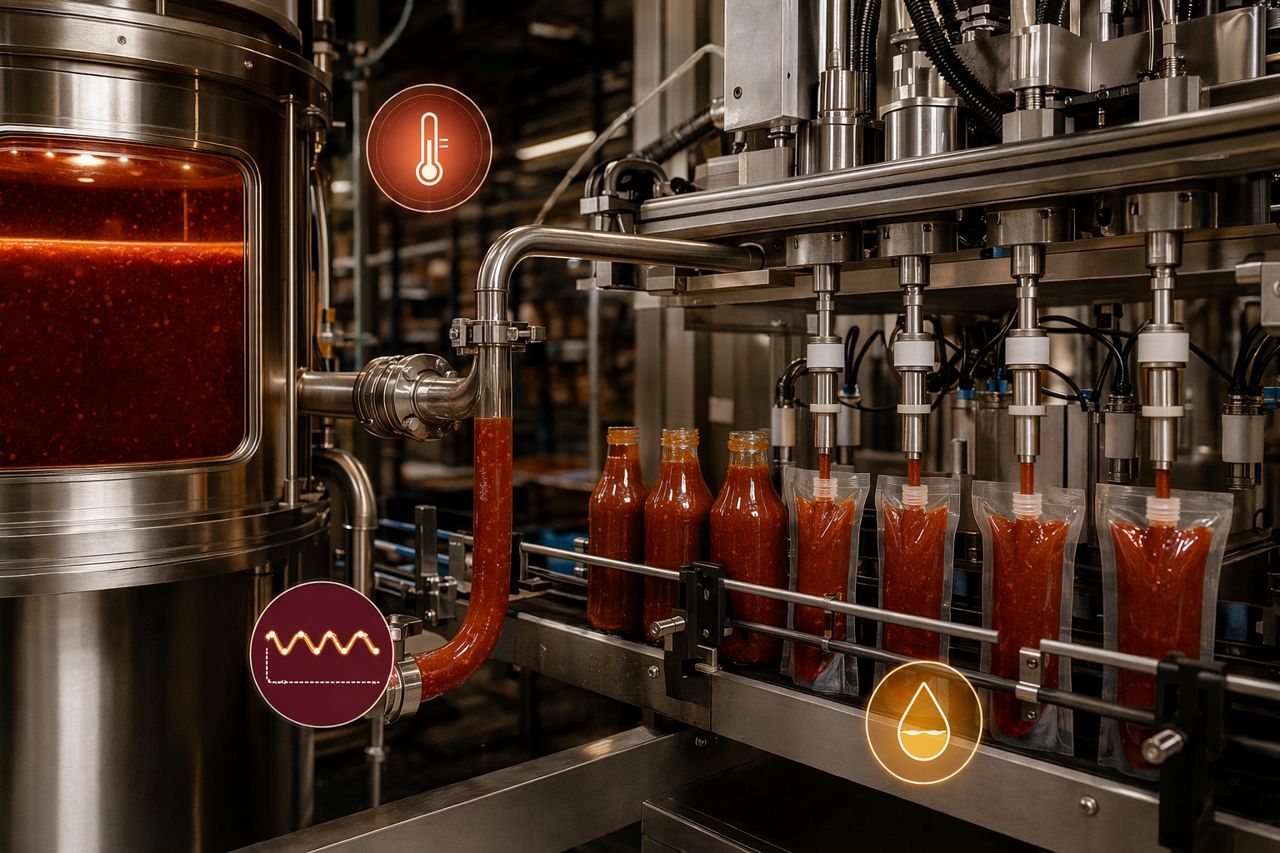
Zona 8: zona de envase
A zona de envase converte o comportamento do molho em unidades vendáveis. Viscosidade, temperatura, partículas, formação de espuma e incorporação de ar afetam a precisão do envase e a aparência da embalagem.
Desafios comuns no envase de molhos incluem:
- Formação de fios ou gotejamento na ponta do bico
- Peso de envase inconsistente devido à variação de viscosidade
- Entupimento por partículas
- Separação de óleo antes ou durante o envase
- Excesso de espuma em garrafas, copos ou sachês
- Baixa velocidade de linha porque o molho é espesso demais para se recuperar de forma limpa entre os disparos
Quando o planejamento do layout conecta a formulação ao envase, a fábrica evita projetar uma sala de embalagem rápida em torno de um produto instável. A envasadora, a bomba, a tremonha, o bico e os controles da linha devem ser escolhidos considerando a reologia real do molho.
Para operações de cloud kitchen com muitos SKUs, peças de troca rápida, acesso claro para sanitização e estratégias dedicadas para alérgenos ou produtos de alta coloração costumam gerar mais valor do que simplesmente aumentar a velocidade de envase.
Utilidades, sanitização e lógica de troca
Fábricas de molhos lidam com materiais pegajosos, ácidos, oleosos, picantes, particulados e contendo alérgenos. O layout deve apoiar a limpeza como uma atividade de produção, não como uma etapa posterior improvisada.
Planeje:
- Acesso a CIP ou COP por tipo de equipamento
- Posicionamento de ralos que favoreça a lavagem sem acúmulo de água
- Pontos de mangueira controlados para evitar desorganização no piso
- Painéis sombra para ferramentas por zona
- Fluxo de verificação de limpeza de alérgenos
- Tratamento separado de resíduos sólidos, óleos e resíduos de alta coloração
- Ventilação para vapores de cocção, fumaça de pimenta e notas de vinagre
A fabricação de molhos para cloud kitchens recompensa trocas curtas e controladas. Uma linha que consegue alternar de molho de gergelim para cobertura de tomate e depois para maionese picante sem confusão tem uma vantagem comercial real.
Testes piloto antes de confirmar o layout
Antes de fechar o layout da fábrica, realize testes piloto que reflitam o mix de produtos pretendido. O teste não deve avaliar apenas o sabor. Deve avaliar como o molho se movimenta.
Perguntas úteis para o piloto incluem:
- O molho atinge a viscosidade-alvo antes ou depois do aquecimento final?
- O tanque de espera está alterando a textura ou o comportamento de separação?
- A envasadora opera de forma consistente na temperatura-alvo?
- As partículas resistem à bomba e ao bico?
- O condicionamento enzimático melhora rendimento, fluxo ou sensação na boca o suficiente para justificar a etapa?
- Os operadores conseguem repetir o processo sem intervenção de especialistas?
O resultado mais valioso do teste é uma instrução de fabricação que conecte zonas, tempos, pontos de amostragem e portões de decisão. É aqui que o planejamento de layout orientado por P&D cria valor operacional.
O que a LadleMetric ajuda a definir
A LadleMetric apoia fabricantes de molhos com seleção de enzimas e orientação de adequação ao processo para ambientes piloto e de produção. Ajudamos as equipes a avaliar onde o uso de enzimas pode gerar valor prático e onde mudanças mecânicas, térmicas ou de formulação são a melhor resposta.
Áreas típicas de colaboração incluem:
- Triagem de enzimas para sistemas de molhos influenciados por vegetais, frutas, amidos, lácteos ou proteínas
- Mapeamento de processo em torno de restrições de batelada, cocção, espera e envase
- Alinhamento de metas de viscosidade e sensação na boca
- Ensaios de melhoria de rendimento e extração
- Observações de estabilidade e separação durante espera e envase
- Suporte ao aumento de escala da bancada para o piloto e para a produção
- Contribuições de documentação para instruções de fabricação repetíveis
O resultado é um processo de molho mais fácil de operar, mais fácil de escalar e mais fácil de repetir ao longo dos ciclos de menu.
Solicite uma cotação
Se você está planejando uma nova fábrica de molhos para cloud kitchen, melhorando uma linha existente ou avaliando melhorias de textura e rendimento com uso de enzimas, a LadleMetric pode ajudar a definir a janela de processo correta.
Solicite uma cotação pelo nosso formulário no site e informe o tipo de molho, a textura-alvo, o gargalo atual e o formato de produção. Responderemos com próximos passos práticos para testes de formulação e adequação de fornecimento.